
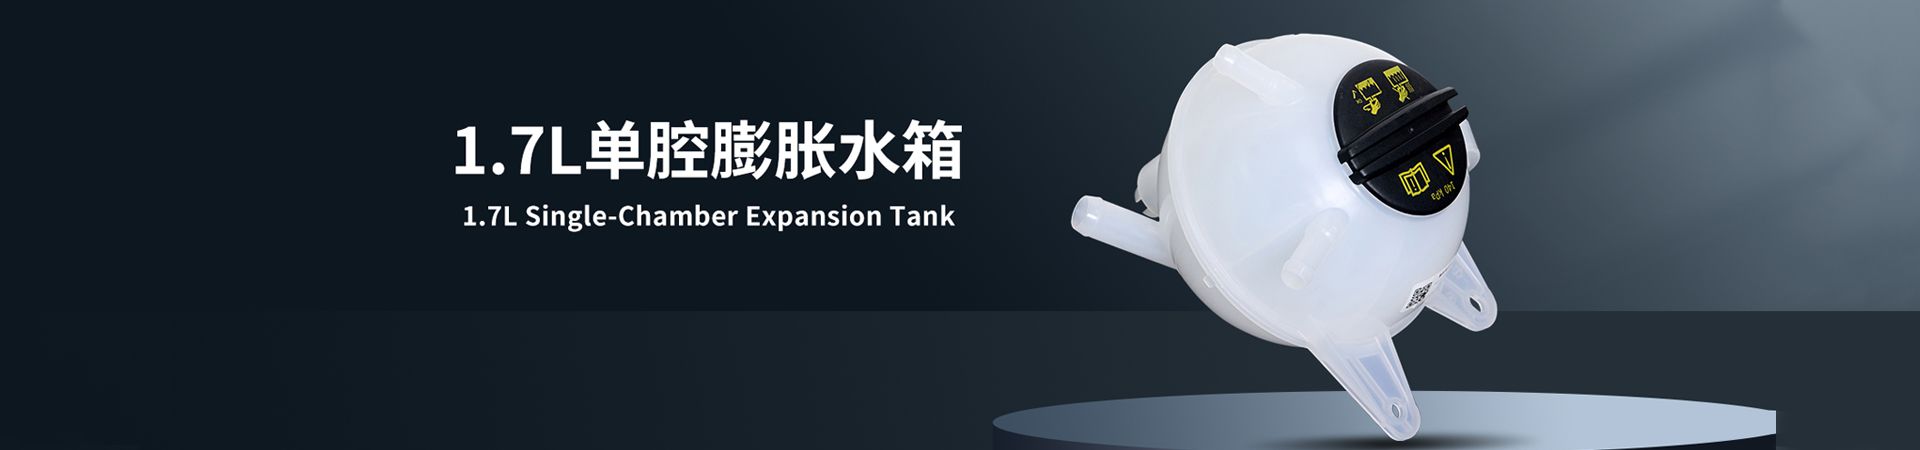
膨胀汽车水箱作为汽车冷却系统的关键部件,其生产过程需要结合材料特性、工艺要求及质量管控,配备以下设备:
1. 注塑成型设备(塑料水箱)
塑料水箱多采用PP、PA66-GF等耐高温材料,需配备高精度注塑机及模具。伺服电机驱动的注塑机可实现±0.5mm的成型精度,模具需集成冷却流道、顶出系统和多腔结构,满足复杂箱体结构一次成型。对于金属水箱,则需冲压机搭配级进模实现壳体冲压成型。
2. 超声波焊接系统
箱体与盖板的密封连接需采用20kHz超声波焊接机,通过高频振动使材料分子层熔合,焊接强度可达本体材料的80%以上。设备需配备压力传感器(0-600N可调)和振幅控制器(30-60μm),确保焊缝气密性满足0.15MPa保压测试。
3. 激光打标机
采用光纤激光打标机(波长1064nm,功率50W)进行产品追溯标识,可在0.8mm厚塑料表面实现深度0.1mm的标记,字符分辨率达0.01mm,满足VDA6.3追溯要求。
4. 气密检测系统
配备差压式检漏仪(检测精度±1Pa),通过0.12MPa压缩空气进行30秒保压测试,可检测0.05mL/min的微泄漏。系统集成PLC控制模块,自动判定NG品并触发分拣机构。
5. 自动化装配线
包含六轴机械手(重复定位精度±0.05mm)、视觉定位系统和伺服压装机,实现压力阀(开启压力110±5kPa)、液位传感器的自动化装配。压力传感器实时监控压装力度(30-50N·m),防止过压损坏部件。
6. 环境试验设备
高低温交变箱(-40℃~+150℃)模拟工况,配合脉动压力测试台(频率0.5Hz,压力波动±20%),进行20000次循环耐久测试,验证产品寿命。
7. 模温控制单元
双通道油温机(控制精度±0.5℃)确保注塑模具保持80-120℃恒温,消除材料结晶差异导致的收缩变形,配合工业除湿机将原料含水率控制在0.02%以下。
现代生产线还需集成MES系统,通过RFID绑定工艺参数(如注塑压力1200bar±2%、焊接能量800J±3%),实现全过程数据追溯。设备选型需符合IATF16949体系要求,关键工序CPK值需≥1.67,确保年产50万件的质量稳定性。


