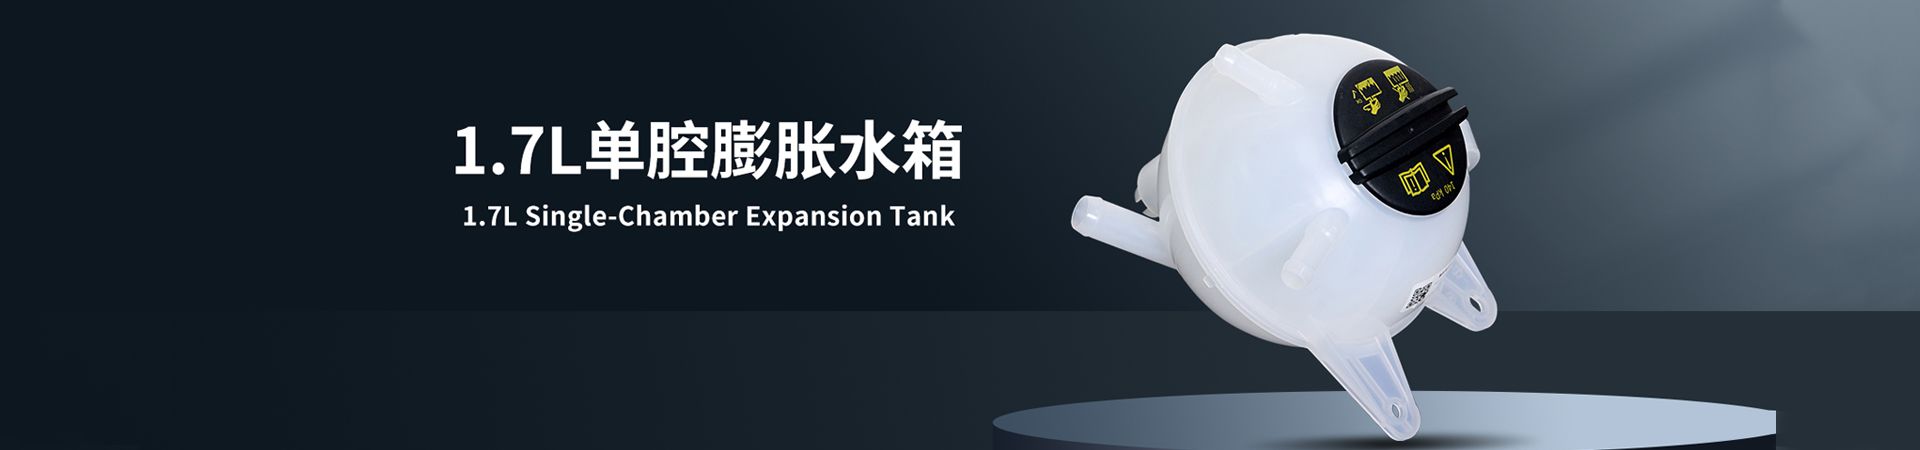
膨胀汽车水箱生产工艺流程(约450字)
一、原料准备与预处理
主要采用工程塑料(如PA66-GF30或PP-GF20),通过真空干燥机在80-120℃下处理4-6小时,使含水率降至0.1%以下。原料需经熔融指数测试,确保流动性符合注塑要求。
二、模具设计与制造
采用CAD软件进行三维建模,重点设计分型面、冷却水道及脱模斜度。模具材料选用P20预硬钢,模腔表面进行镜面抛光处理(Ra≤0.8μm)。模温控制系统需维持±1℃精度,确保产品尺寸稳定性。
三、注塑成型工艺
使用精密注塑机(锁模力800-1200T),料筒温度分段控制:前段230-250℃,中段240-260℃,后段220-240℃。注射压力80-120MPa,保压时间20-30秒,冷却时间40-60秒。重点控制熔接线位置与浇口残留量。
四、超声波焊接
上下壳体采用20kHz超声波焊接,振幅40-60μm,压力0.3-0.5MPa,焊接时间0.8-1.2秒。焊接前需进行表面等离子处理,确保焊接强度≥4MPa。设置在线压力测试仪检测焊缝密封性。
五、后处理与装配
包括防冻液接触面的涂层处理(膜厚5-8μm),安装金属嵌件时采用热压工艺(温度180-200℃,压力3-5kN)。安装压力阀需进行扭矩控制(8-12N·m),并施加螺纹密封胶。
六、质量检测体系
1. 气密性测试:0.15MPa气压保持3分钟,泄漏量<5mbar
2. 压力测试:≥0.4MPa持续30秒无
3. 环境试验:-40℃~120℃温度冲击100次循环
4. 振动测试:10-2000Hz随机振动,加速度15g,持续时间8小时
七、自动化生产
现代生产线集成机械手取件、视觉检测系统(检测精度0.02mm)、SPC过程控制。良品率可达98.5%以上,节拍时间控制在90秒/件。
关键控制点:熔体温度波动≤±3℃,模具温度差≤5℃,焊接能量波动≤5%。采用MES系统实现全过程数据追溯,确保产品符合QC/T 468-2010标准要求。